
Recenzja 2026-10-31 · Dla B2B zespołów zakupowych i rozwojowych
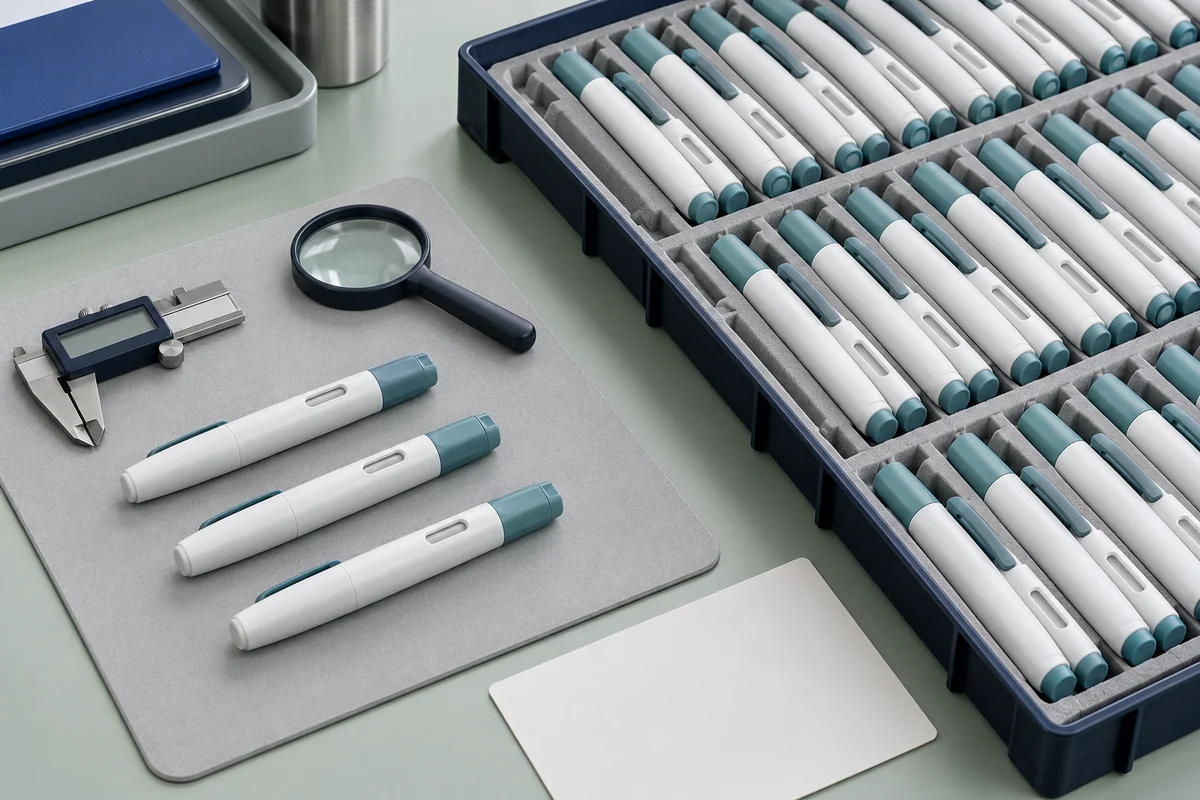
Inspekcja wchodząca pod kątem komponentów wtryskowego pena to udokumentowana aktywność akceptacyjna stosowana do określonej partii, specyfikacji i planu pobierania próbek. AQL to indeks stosowany w systemach próbkowania akceptacyjnego; Nie jest to obietnica, że zaakceptowana przesyłka nie zawiera wad i nie powinna być kopiowana z innego produktu bez decyzji opartej na ryzyku. ISO 2859-1:2026 oferuje schematy próbkowania indeksowane według AQL dla ciągłej serii partii i obejmuje koncepcje normalnych, zaostrzonych, zredukowanych i pomijających partii z regułami przełączania. ISO 28590:2017 wprowadza szerszą serię ISO 2859 i pomaga użytkownikom wybrać system inspekcji. Przed wyborem wielkości próby kupujący i dostawca powinni uzgodnić definicję partii, poziom inspekcji, kategorie wad, indeksy AQL tam, gdzie to dotyczy, metodę losowego wyboru, zasady akceptacji i odrzucenia, zarządzanie cechami krytycznymi oraz reakcję na nieudaną partię. Ryzyko urządzenia i możliwości procesów pozostają częścią decyzji.
Granica zakresu: Ten przewodnik wyjaśnia koncepcje zamówień publicznych i planowania jakości. Nie narzuca ona AQL, wielkości próby, reguły dotyczące wad krytycznych ani decyzji o wydaniu dla konkretnego urządzenia czy rynku.
Dane wejściowe do sterowania projektem
- Definicja partii i granica procesu dostawcy
- Rewizja komponentów i zatwierdzona specyfikacja
- Metoda losowego wyboru próbki
- Poziom inspekcji i wersja planu próbkowania
- Kategorie wad i kryteria akceptacji
- Charakterystyka krytyczna i specjalne sterowanie
- Zmiany kart, ponowne składanie i zasady dotyczące nieudanej partii
- Dane dostawców, certyfikaty i historia zmian
Co oznacza AQL dla nadchodzącej partii wstrzykniętych długopisów?
AQL indeksuje schemat próbkowania do akceptacji partii; Nie opisuje dokładnego procentu wad w jednej zaakceptowanej przesyłce.
ISO 2859-1:2026 dotyczy inspekcji według atrybutów dla ciągłej serii partii. Plan łączy wielkość partii, poziom inspekcji i AQL z kodem wielkości próbki oraz numerami akceptacji lub odrzucenia. Standard stosuje również zasady przełączania, aby stopień intensywności inspekcji mógł odpowiadać na historię zgłoszonych partii. Kupujący powinien odnotować użyte wydanie, ponieważ trzecie wydanie z 2026 zastąpiło wydanie 1999 wraz z jego poprawkami.
Próbkowanie akceptacyjne podejmuje probabilistyczną decyzję na podstawie próby. Tworzy to ryzyka dla producentów i konsumentów, które muszą być rozumiane przez odpowiedzialny zespół ds. jakości. Akceptowana działka może nadal zawierać jednostki niezgodne z normą, a zgodna może zostać odrzucona przez plan. AQL powinno więc funkcjonować w szerszym systemie kontroli dostawców. Nie może zastąpić odpowiedniej specyfikacji, zdolnego procesu, śledzenia, informacji zwrotnej na skargi ani specjalnej kontroli dla cechy, w której plan próbkowania nie zapewnia akceptowalnej ochrony.
Identyfikatory planów do zapisania
- Edycja standardowa i typ planu
- Wielkość działki i poziom inspekcji
- Indeks AQL i kod próbki
- Zasady akceptacji, odrzucenia i zmiany
Jak powinno się definiować próbkę losową i partię?
Przydatna decyzja o próbkowaniu zaczyna się od lotu reprezentującego jeden kontrolowany kontekst produkcji i śledzenia, a następnie następuje metoda naprawdę losowego wyboru.
Określ dostawcę, miejsce produkcji, numer komponentu, poprawkę, materiał lub kolor tam, gdzie istotne, okres produkcji oraz identyfikator śledzenia. Unikaj łączenia jednostek z różnych form, ubytków, procesów lub poprawek, jeśli taka mieszanka uniemożliwia znaczące użycie. Jeśli przesyłka zawiera kilka podlotów możliwych do śledzenia, określ, czy każda jest kontrolowana osobno lub jak plan je traktuje.
Losowy wybór powinien obejmować całą partię, a nie tylko kartony najbliższe drzwiom. Zapisz lokalizacje kartonów lub palet oraz metodę wyboru jednostek. Próbka wygodna może pominąć skupione wady i nie wspiera planowanej decyzji statystycznej. Chroń próbki przed uszkodzeniami podczas pobierania i zachowaj ich tożsamość poprzez inspekcję. W testach destrukcyjnych lub funkcjonalnych określ, czy próbkowane jednostki wracają do stanu zapasowego. Jeśli dostawca ponownie zgłosi odrzuconą partię po sortowaniu lub przeróbce, zachowaj powiązane oryginalne przeznaczenie, rekord przeróbki i tożsamość nowej partii, zamiast traktować przesyłkę jako nietkniętą pierwszą zgłoszkę.
Pola rejestru działek
- Dostawca, miejsce i proces
- Numer części, rewizja i loty komponentów
- Śledzenie wysyłki i produkcji
- Miejsca próbkowania i tożsamości wybranych jednostek
Jak należy ustalić kategorie wad i metody inspekcji?
Klasyfikuj cechy na podstawie ryzyka urządzenia i wpływu specyfikacji, a następnie użyj metody inspekcji zdolnej do wykrycia zdefiniowanej niezgodności.
Znak kosmetyczny, wymiar wpływający na retencję wkładu oraz cecha uniemożliwiająca podawanie dawki nie mają tych samych konsekwencji. Zdefiniuj każdą niezgodność w obserwowalnych kategoriach i połącz ją z rysunkiem, specyfikacją lub zatwierdzonym standardem wizualnym. Unikaj etykiet takich jak durowa czy minorowa bez pisemnego przykładu lub reguły decyzyjnej. Odpowiedzialne zespoły jakości i inżynierii powinny zidentyfikować cechy wymagające specjalnej kontroli poza rutynowym planem AQL.
Sprawdź, czy wskaźniki, elementy i warunki wizualne są odpowiednie. Plan próbny nie może skorygować systemu pomiarowego, który nie potrafi odróżnić części zgodnych od niezgodnych. Rejestruj kalibrację, rozdzielczość, oświetlenie, powiększenie oraz kwalifikacje operatora w zależności od stosowności. Inspekcja atrybutów prowadzi do decyzji zgodnej lub niezgodnej, podczas gdy dane zmienne mogą dostarczać różnych informacji o rozkładzie procesów. Wybierz metodę, która spełnia wymaganie. Trzymaj testy destrukcyjne, testy funkcjonalne i sprawdzenia wyglądu oddzielnie, gdy używają różnych próbek lub reguł dotyczących dyspozycji.
Przegląd charakterystyki
- Definicja wymagań i wad
- Ryzyko i efekt urządzenia w dalszej części
- Metoda inspekcji i możliwości pomiarowe
- Rozbiórka próbek i trasa eskalacji
Jakie dowody dostawcy powinny towarzyszyć inspekcji wchodzącej?
Inspekcja wchodząca powinna korzystać z dokumentacji dostawców i wiedzy procesowej, nie zamieniając certyfikatu w automatyczną decyzję o zwolnieniu.
Poproś o specyfikację zakupu, zatwierdzoną wersję, certyfikat lub rekord testu tam, gdzie jest to wymagane, możliwość śledzenia lotu oraz zmianę statusu. Sprawdź, czy dowody dostawcy obejmują tę samą cechę i partię co decyzja odbiorcy. Ogólna deklaracja materiału lub wcześniejszy raport wymiarowy może wspierać kwalifikację dostawcy, ale nie potwierdza, że bieżąca wysyłka spełnia wymagania każdego urządzenia.
Korzystaj z historii inspekcji do zarządzania relacją. ISO 2859-1:2026 obejmuje koncepcje zmiany dla ciągłej serii działek; Stosuj je w kontrolowanej procedurze, a nie nieformalnej redukcji próbki. Uszkodzona partia wymaga udokumentowanego zabezpieczenia, likwidacji, reakcji dostawców oraz oceny już używanych jednostek. W ramach QMSR FDA producenci gotowych urządzeń potrzebują odpowiednich kontrol i rejestrów systemów jakości. Umowa o jakości powinna przypisywać obowiązki powiadamiania, odstępstwa, przeróbek, ponownego składania i przechowywania dokumentów. Zmniejszona inspekcja nie zwalnia dostawcy obowiązku spełnienia specyfikacji ani odpowiedzialności kupującego za decyzję o gotowym urządzeniu.
Pakiet dowodowy
- Zatwierdzona specyfikacja i rewizja zakupu
- Dane dostawców specyficzne dla poszczególnych partii
- Nadchodzący rezultat i losy
- Działania naprawcze, zmiany i historia trendów
Macierz przeglądu dowodów
| Warstwa decyzyjna | Wymagana definicja | Powszechny błąd, którego należy unikać |
|---|---|---|
| Lot | Granica produkcji i wysyłki do śledzenia | Łączenie niepowiązanych rewizji lub historii procesów |
| Przykład | Losowy wybór na dostępnej działce | Przyjmując tylko wygodne kartony lub jednostki najwyższej warstwy |
| Charakterystyka | Wymagania dotyczące obserwowalności i metoda zdolności | Używanie niejasnych etykiet defektów bez przykładów |
| Plan | Edycja, poziom, AQL i procedura przełączania | Traktowanie AQL jako dozwolonego wskaźnika wad w jednej partii |
| Ukształtowanie | Dokumenty akceptacji, odrzucenia, poprawek i ponownych zgłoszeń | Usuwanie pierwszego odrzucenia po sortowaniu |
Źródła i powiązane przewodniki inżynierskie
Korzystaj z aktualnego oficjalnego źródła, jego statusu rewizji oraz kontrolowanej konfiguracji projektu podczas konwersji tego przewodnika na wymagania. Publiczne podsumowania określają zakres; Nie zastępują one pełnego standardu, kwalifikowanego przeglądu regulacyjnego ani dowodów specyficznych dla produktu.
Źródła pierwotne
- ISO 2859-1:2026, schematy próbkowania indeksowane według AQL do inspekcji partii po partii
- ISO 28590:2017, Wprowadzenie do serii ISO 2859
- FDA, Regulacja systemów zarządzania jakością
Kontynuuj klaster tematyczny
- Kwalifikacja dostawcy piór wtryskowych
- Transfer projektu pióra wtryskowego
- Zmiany w konstrukcji penu wtryskowego
- Podejście do produkcji i jakości
Pytania, które zadają także kupujący
Nie. AQL indeksuje schemat akceptacji i odnosi się do średniej wydajności procesu w systemie. Nie jest to zgoda na świadome wysyłanie produktów niezgodnych z normami.
Żadna uniwersalna wartość nie jest odpowiednia. Odpowiedzialny zespół powinien uwzględnić charakterystykę, ryzyko urządzenia, wiedzę procesową, system inspekcji oraz umowę handlową.
Nie. Próbkowanie akceptacyjne podejmuje probabilistyczną decyzję o lotach. Kontrola dostawców, zdolności procesowe, śledzenie oraz opinie po wydaniu pozostają niezbędne.
System kontrolowanego próbkowania może obejmować ograniczenia lub pominięcie partii oraz zasady przełączania. Stosuj obecne standardy i procedurę zatwierdzoną przez kupującego zamiast ograniczać inspekcje nieformalnie.